Як прибрати павутиння під час 3D друку: причини та ефективні способи усунення
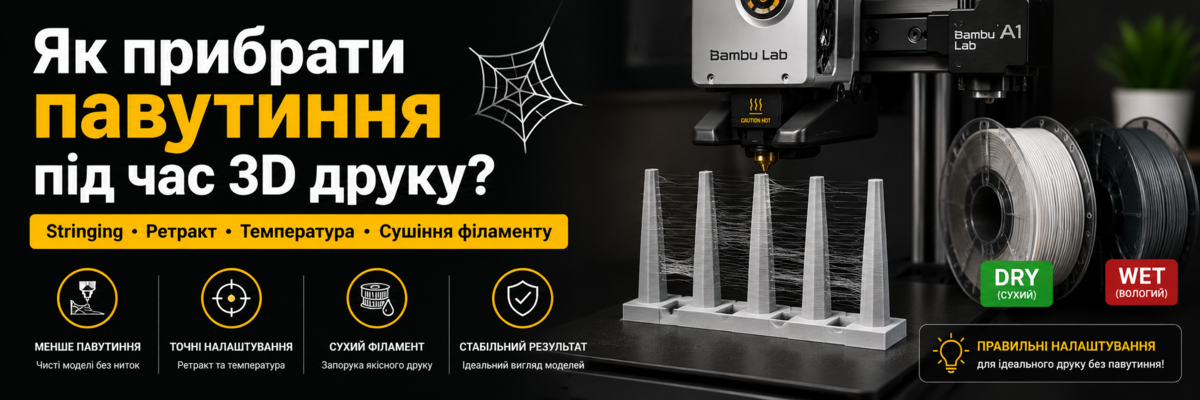
Павутиння або Stringing — одна з найпоширеніших проблем у 3D-друці. Вона проявляється у вигляді тонких ниток пластику між окремими частинами моделі. Особливо часто павутиння з'являється під час друку складних деталей із великою кількістю переміщень сопла.
На щастя, у більшості випадків проблема легко усувається правильними налаштуваннями принтера та підготовкою філаменту.
Що таке павутиння (Stringing)
Павутиння виникає тоді, коли під час переміщення сопла між різними частинами моделі невелика кількість розплавленого пластику продовжує витікати із сопла.
У результаті між елементами моделі утворюються тонкі нитки пластику, які псують зовнішній вигляд виробу та потребують додаткової обробки.
Основні причини появи павутиння
1. Вологий філамент
Найчастіша причина появи павутиння — накопичення вологи у філаменті.
Особливо це стосується:
- PETG;
- TPU;
- Nylon (PA);
- PC;
- PLA після тривалого зберігання.
Під час нагрівання вода всередині пластику перетворюється на пару, що викликає неконтрольоване витікання матеріалу із сопла.
2. Завищена температура друку
Чим вища температура, тим рідкішим стає пластик.
Якщо температура занадто висока:
- пластик легше витікає із сопла;
- збільшується кількість ниток між деталями;
- погіршується якість поверхні.
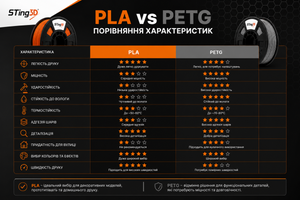
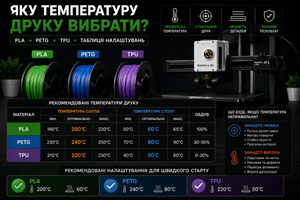
Для PLA зазвичай достатньо 200–220°C.
Для PETG — 230–250°C.
3. Неправильно налаштований ретракт
Ретракт (Retract) — це відтягування філаменту назад перед переміщенням сопла.
Якщо ретракт замалий або вимкнений, пластик продовжує витікати під час руху друкуючої головки.
Саме тому ретракт є одним із найважливіших параметрів для боротьби зі Stringing.
4. Висока швидкість потоку (Flow)
Надлишкова подача матеріалу також може спричиняти появу павутиння.
У деяких випадках допомагає зменшення Flow до 95–98%.
Як прибрати павутиння при друці PLA
Для PLA рекомендується:
- температура сопла 200–215°C;
- обдув 100%;
- ретракт 0,8–1,2 мм для Direct Drive;
- ретракт 4–6 мм для Bowden;
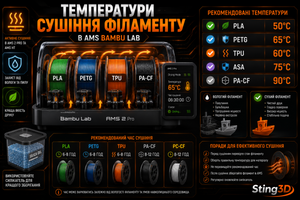
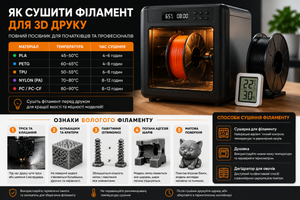
- сушіння філаменту при 45–50°C протягом 4–6 годин.
У більшості випадків цього достатньо для повного усунення павутиння.
Як прибрати павутиння при друці PETG
PETG значно більше схильний до появи ниток.
Рекомендовані параметри:
- температура 230–245°C;
- ретракт 0,8–1,5 мм;
- обдув 30–60%;
- сушіння 60–65°C протягом 4–8 годин.
Якщо PETG довго лежав відкритим, сушіння практично завжди покращує результат друку.
Як прибрати павутиння при друці TPU
TPU має підвищену текучість і дуже активно набирає вологу.
Для TPU рекомендується:
- мінімальний ретракт;
- температура 210–230°C;
- низька швидкість друку;
- сушіння 50–55°C протягом 6–8 годин.
Налаштування Bambu Lab для боротьби зі Stringing
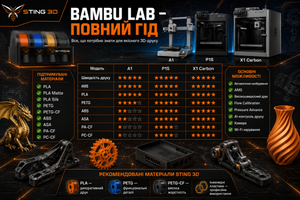
На принтерах Bambu Lab A1, A1 Mini, P1S та X1C більшість профілів вже мають оптимальні параметри ретракту.
Якщо павутиння все ж з'являється:
- висушіть філамент;
- зменшіть температуру на 5–10°C;
- увімкніть Wipe While Retracting;
- активуйте Avoid Crossing Walls;
- перевірте калібрування потоку.
Як перевірити налаштування
Найкращий спосіб — надрукувати спеціальний тест на Stringing.
Такі моделі складаються з кількох вертикальних стовпчиків між якими легко помітити появу ниток.
Після кожної зміни параметрів рекомендується повторювати тест та оцінювати результат.
Як запобігти появі павутиння
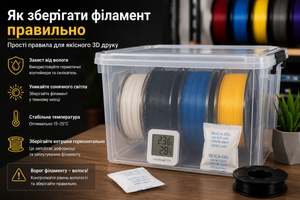
- зберігайте філамент у герметичних контейнерах;
- використовуйте силікагель;
- регулярно сушіть матеріал;
- не перевищуйте рекомендовану температуру друку;
- користуйтеся якісним філаментом;
- періодично перевіряйте калібрування принтера.
Висновок
У більшості випадків павутиння під час 3D друку пов'язане з вологою у філаменті або неправильними налаштуваннями температури та ретракту.
Для PLA зазвичай достатньо знизити температуру та висушити котушку. Для PETG і TPU сушіння стає практично обов'язковою процедурою.
Правильно налаштований принтер та якісний сухий філамент дозволяють отримати чисті моделі без ниток і додаткової післяобробки.