Чому модель відклеюється від столу?
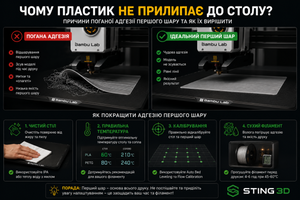
Якість першого шару безпосередньо впливає на успішність друку. Якщо модель погано прилипає до столу, вона може відклеїтися вже на перших шарах або навіть після кількох годин друку.
1. Забруднена пластина
Жир від пальців, пил або залишки клею значно погіршують адгезію.
Рішення: регулярно очищайте пластину ізопропіловим спиртом або теплою водою з миючим засобом.
2. Неправильна температура столу
Якщо температура занадто низька, пластик швидко охолоджується та втрачає зчеплення.
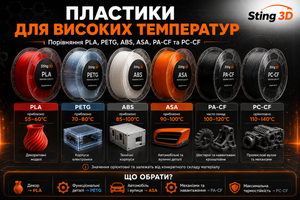
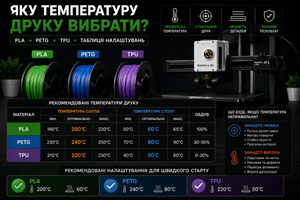
| Матеріал | Температура столу |
| PLA | 55–65°C |
| PETG | 70–85°C |
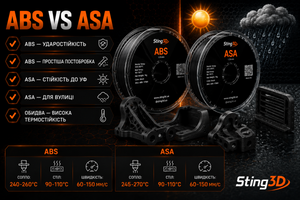
| ABS | 90–110°C |
| ASA | 90–110°C |
| TPU | 40–60°C |
3. Неправильний Z-offset
Якщо сопло знаходиться занадто високо над столом, перший шар не притискається належним чином.
Рішення: виконайте калібрування першого шару.
4. Занадто швидкий перший шар
Висока швидкість першого шару часто призводить до поганої адгезії.
Рекомендація: друкувати перший шар зі швидкістю 30–60 мм/с.
5. Протяги та охолодження
Потоки холодного повітря можуть викликати деформацію моделі та відрив від столу.
Рішення: уникати протягів та використовувати закриту камеру для ABS та ASA.
6. Недостатня площа контакту
Моделі з маленькою основою мають менше зчеплення зі столом.
Рішення: використовуйте Brim або Raft.
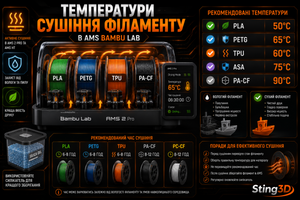
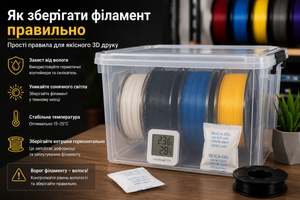
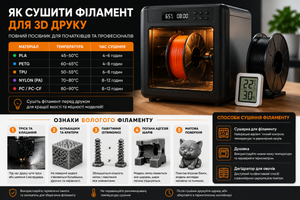
7. Вологий філамент
Вологий пластик погіршує якість першого шару та адгезію.
Рішення: сушити філамент перед друком.
8. Зношена або пошкоджена пластина
Після тривалого використання PEI пластини можуть втрачати свої властивості.
Рішення: замінити або відновити поверхню.
9. Неправильна температура сопла
Якщо температура занадто низька, пластик погано прилипає до поверхні.
| Матеріал | Температура сопла |
| PLA | 210–220°C |
| PETG | 230–250°C |
| ABS | 240–260°C |
| ASA | 245–270°C |
| TPU | 220–240°C |
10. Неправильний тип пластини
Різні матеріали краще працюють на різних поверхнях.
- PLA — Textured PEI або Smooth PEI;
- PETG — Textured PEI;
- ABS — PEI з закритою камерою;
- ASA — PEI з закритою камерою.
Рекомендовані налаштування першого шару
| Параметр | Рекомендація |
| Висота першого шару | 0.20–0.28 мм |
| Швидкість | 30–60 мм/с |
| Ширина лінії | 110–120% |
| Обдув | 0–20% |
Висновок
У більшості випадків проблема відклеювання моделі пов'язана із забрудненою пластиною, неправильною температурою столу або помилками першого шару. Регулярне очищення поверхні та правильні налаштування друку дозволяють практично повністю усунути проблему.