
Чому перший шар не прилипає?
Проблеми з першим шаром є одними з найпоширеніших у 3D друці. Навіть дорогий принтер та якісний філамент не гарантують успіх, якщо налаштування першого шару неправильні.
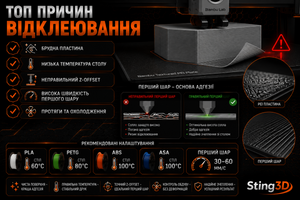
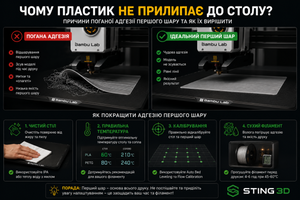
1. Брудна PEI пластина
Жир від пальців та пил значно знижують адгезію.
Рішення: очищайте пластину ізопропіловим спиртом або теплою водою з миючим засобом.
2. Неправильний Z-offset
Якщо сопло знаходиться занадто високо, пластик не притискається до поверхні.
Рішення: виконати калібрування першого шару.
3. Низька температура столу
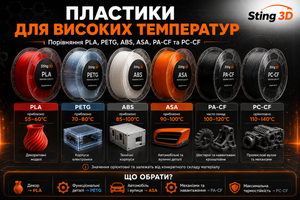
| Матеріал | Температура столу |
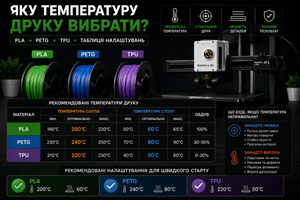
| PLA | 55–65°C |
| PETG | 70–85°C |
| ABS | 90–110°C |
| ASA | 90–110°C |
| TPU | 40–60°C |
4. Висока швидкість першого шару
Швидкий друк першого шару часто викликає відрив пластику від поверхні.
Рекомендація: 30–60 мм/с.
5. Неправильна температура сопла
Недостатньо нагрітий пластик погано прилипає до поверхні.
6. Протяги
Холодне повітря швидко охолоджує пластик та погіршує адгезію.
7. Зношена пластина
PEI поверхня поступово втрачає свої властивості.
8. Вологий філамент
Волога погіршує якість екструзії та першого шару.
9. Маленька площа контакту
Для моделей з невеликою основою рекомендується використовувати Brim.
10. Неправильний тип пластини
Для різних матеріалів підходять різні типи поверхонь.
Рекомендовані налаштування першого шару
| Параметр | Значення |
| Висота першого шару | 0.20–0.28 мм |
| Швидкість | 30–60 мм/с |
| Обдув | 0–20% |
| Ширина лінії | 110–120% |
Налаштування PLA для першого шару
- Сопло: 210–220°C
- Стіл: 60°C
- Швидкість: 40 мм/с
- Обдув: 0%
Висновок
У більшості випадків проблеми з першим шаром пов'язані із забрудненою пластиною, неправильним Z-offset або невірною температурою столу. Регулярне обслуговування принтера та правильні налаштування практично повністю усувають проблему.